Giấy Đục Lỗ Là Gì? Vai Trò Trong Quy Trình Cắt Vải Tự Động CNC
Trong phòng cắt của nhà máy may sử dụng máy cắt tự động CNC, có một loại vật tư ít được chú ý nhưng đóng vai trò then chốt trong toàn bộ hệ thống: giấy đục lỗ (perforated paper / punch hole paper). Nếu không có nó, hệ thống hút chân không của máy cắt không thể hoạt động đúng — và toàn bộ tập vải có thể bị xê dịch trong khi máy đang cắt.
1. Giấy Đục Lỗ Là Gì?
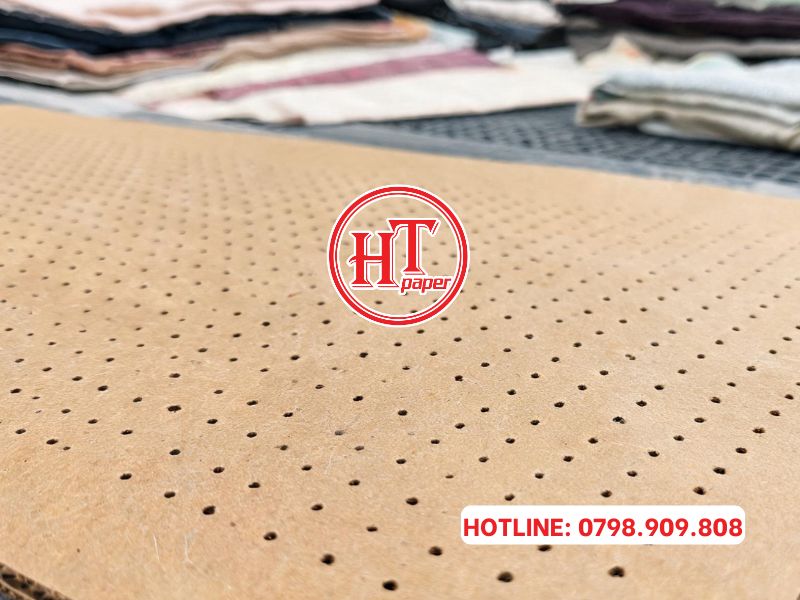
Giấy đục lỗ là loại giấy được đục lỗ đều khắp bề mặt, đặt bên dưới tập vải trong quá trình cắt vải bằng máy CNC tự động. Các lỗ trên giấy cho phép hệ thống hút chân không kéo không khí qua bề mặt bàn cắt, giữ chặt toàn bộ tập vải thành một khối cứng, ổn định — không thể xê dịch trong khi máy đang vận hành.
Loại vật tư này còn được biết đến với nhiều tên gọi khác nhau trong ngành:
- Hole paper
- Perforated underlay paper
- Giấy lót bàn cắt đục lỗ
- Giấy lót vải đục lỗ
- Giấy sơ đồ đục lỗ
Dù tên gọi khác nhau, tất cả đều chỉ cùng một sản phẩm với cùng chức năng.
Tại Sao Máy Cắt CNC Cần Giấy Đục Lỗ?
Máy cắt CNC hiện đại hoạt động theo nguyên lý hút chân không (vacuum system) — toàn bộ tập vải được hút chặt xuống mặt bàn thông qua lực chân không trước khi lưỡi dao bắt đầu cắt.
Vấn đề nằm ở chỗ: nếu dùng giấy lót không có lỗ hoặc không có độ thấm khí, hệ thống hút chân không sẽ không hoạt động đúng — lực hút bị chặn lại, vải không được giữ chặt và có thể xê dịch trong khi đang cắt.
Giấy đục lỗ giải quyết bài toán này theo cơ chế đơn giản nhưng hiệu quả: các lỗ trên giấy tạo ra luồng không khí đồng đều xuyên qua toàn bộ bề mặt bàn cắt, đảm bảo lực hút chân không được phân bổ đều khắp nơi — không bị mất ở một số khu vực và dồn quá mức ở khu vực khác.
Quy trình sử dụng giấy đục lỗ
Ta cùng tìm hiểu về quy trình sử dụng máy cắt vải tự động trong ngành may diễn ra theo thứ tự:
Giấy đục lỗ được trải xuống trước, tập vải được trải lên trên theo đúng số lớp yêu cầu, màng PE phủ lên cùng và dán kín mép. Khi hệ thống hút chân không kích hoạt, không khí bị hút xuống xuyên qua màng PE → qua các lớp vải → qua các lỗ trên giấy → xuống hệ thống quạt hút bên dưới bàn cắt. Toàn bộ tập vải bị ép chặt thành một khối cứng.
Kết quả:
- Vải không bị xê dịch hay biến dạng trong khi máy cắt đang vận hành, đường cắt chính xác và sắc nét, hiệu suất sử dụng vải được tối đa hóa và giảm thiểu hao phí.
Sau khi cắt xong, hệ thống hút được tắt, các chi tiết vải đã cắt được nhấc ra. Giấy đục lỗ vẫn còn nằm trên bàn — đủ bền để tái sử dụng cho nhiều lần cắt tiếp theo tùy vào chất lượng và GSM của giấy.
Thông Số Kỹ Thuật Cần Biết
Kích Thước Lỗ Và Khoảng Cách
Tiêu chuẩn phổ biến nhất trong ngành là lỗ đường kính 5mm với khoảng cách tâm lỗ từ 1 đến 2 inch. Đây là cấu hình cân bằng tốt giữa lưu lượng khí qua lỗ và độ bền cơ học của giấy.
Hiện nay có hai kiểu khoảng cách lỗ phổ biến: 1×1 inch (nhiều lỗ hơn, lực hút mạnh hơn) và 2×2 inch (ít lỗ hơn, giấy bền hơn). Mỗi kiểu phù hợp với các loại vải và dòng máy khác nhau.
Định Lượng (GSM)
Giấy đục lỗ ngành may được sản xuất với nhiều mức GSM: 70, 80, 90, 100, 110, và 120 GSM. Giấy GSM thấp hơn nhẹ và tiết kiệm chi phí hơn, nhưng kém bền và dễ rách hơn sau nhiều lần cắt. Giấy GSM cao hơn bền hơn và tái sử dụng được nhiều lần hơn. Mức 80–100 GSM là phổ biến nhất tại các nhà máy may công nghiệp.
Khổ Rộng
Khổ rộng thông dụng của giấy đục lỗ bao gồm 130cm, 160cm, 172cm, 185cm,198 cm - tương ứng với các kích thước bàn cắt của các dòng máy phổ biến. Việc chọn đúng khổ rộng giúp giấy phủ kín toàn bộ bề mặt bàn, tránh để hở mép khiến lực hút bị rò.
Màu Sắc
Giấy đục lỗ có hai màu phổ biến: màu vàng và màu trắng. Về mặt kỹ thuật, cả hai hoạt động tương đương nhau sự khác biệt chủ yếu là thẩm mỹ và sở thích của từng xưởng.
Tương Thích Với Các Dòng Máy Cắt
Giấy đục lỗ tương thích với tất cả các dòng máy cắt tự động phổ biến hiện nay, bao gồm: Lectra, Gerber, Bullmer, Morgan Tecnica, Eastman, FK Group, Tukatech, Shima Seiki và Yin…. Khi đặt mua, nên cung cấp thông tin về dòng máy đang sử dụng để nhà cung cấp tư vấn đúng quy cách lỗ và khổ rộng.
Những Dấu Hiệu Cho Thấy Cần Thay Giấy Đục Lỗ Mới
Giấy đục lỗ là vật tư tiêu hao dùng được nhiều lần nhưng không vô hạn. Cần thay mới khi:
- Bề mặt giấy bị đường cắt xuyên qua tại nhiều điểm lưỡi dao bắt đầu tiếp xúc trực tiếp với mặt bàn
- Mép giấy bị rách hoặc bong khiến không khí lọt vào từ bên ngoài, làm yếu lực hút
- Lực hút chân không giảm bất thường dù hệ thống máy vẫn hoạt động bình thường có thể do giấy bị quá nhiều lỗ cắt làm giảm diện tích tiếp xúc kín
- Vải bắt đầu bị xê dịch nhẹ trong khi cắt dù áp suất chân không đạt mức yêu cầu
Giấy Đục Lỗ Và Màng PE Khác Nhau Thế Nào?
Đây là điểm nhiều người mới làm quen với hệ thống CNC hay nhầm lẫn.
Giấy đục lỗ | Màng PE | |
| Vị trí | Dưới cùng (bên dưới vải) | Trên cùng (phủ lên vải) |
| Chức năng | Dẫn không khí qua bàn cắt đồng đều | Bịt kín bề mặt để tạo áp suất chân không |
| Vật liệu | Giấy kraft đục lỗ | Màng nhựa polyethylene mỏng |
| Tái sử dụng | Nhiều lần | Thường dùng một lần |
Cả hai đều cần thiết và bổ sung cho nhau thiếu một trong hai, hệ thống hút chân không sẽ không hoạt động hiệu quả.
Kết Luận
Giấy đục lỗ là vật tư tiêu hao nhỏ nhưng không thể thiếu trong bất kỳ phòng cắt nào sử dụng máy cắt CNC tự động. Chọn đúng GSM, đúng khổ rộng và đúng mật độ lỗ sẽ giúp hệ thống hút chân không hoạt động ổn định, duy trì độ chính xác đường cắt và kéo dài tuổi thọ thiết bị.
Giấy Hải Tín cung cấp giấy sơ đồ ngành may với nhiều quy cách khác nhau, tương thích với các dòng máy cắt phổ biến tại Việt Nam. Liên hệ để được tư vấn lựa chọn phù hợp với dây chuyền sản xuất thực tế của xưởng.
Hotline: 0798.909.808 - 0799.909.808
Email: haitinco@gmail.com